3D打印机研发方案怎么选?虎克技术带你从热端选型到运动控制多维度分析
1042 #智讯达人 标签:做3D打印机研发,方案选型阶段最容易犯的错误,是把热端和运动控制当成两个独立模块分别采购,然后指望它们在整机上配合默契。现实往往是:热端升温速度上去了,运动控制的热补偿跟不上;平台调平精度够了,但机架刚性不足导致打印过程中振动纹路抵消了调平的努力。虎克技术在3D打印机软硬件一体化研发上的积累,恰好提供了一条从热管理到运动控制协同设计的思路,让选型决策不再是一堆孤立参数的拼凑。
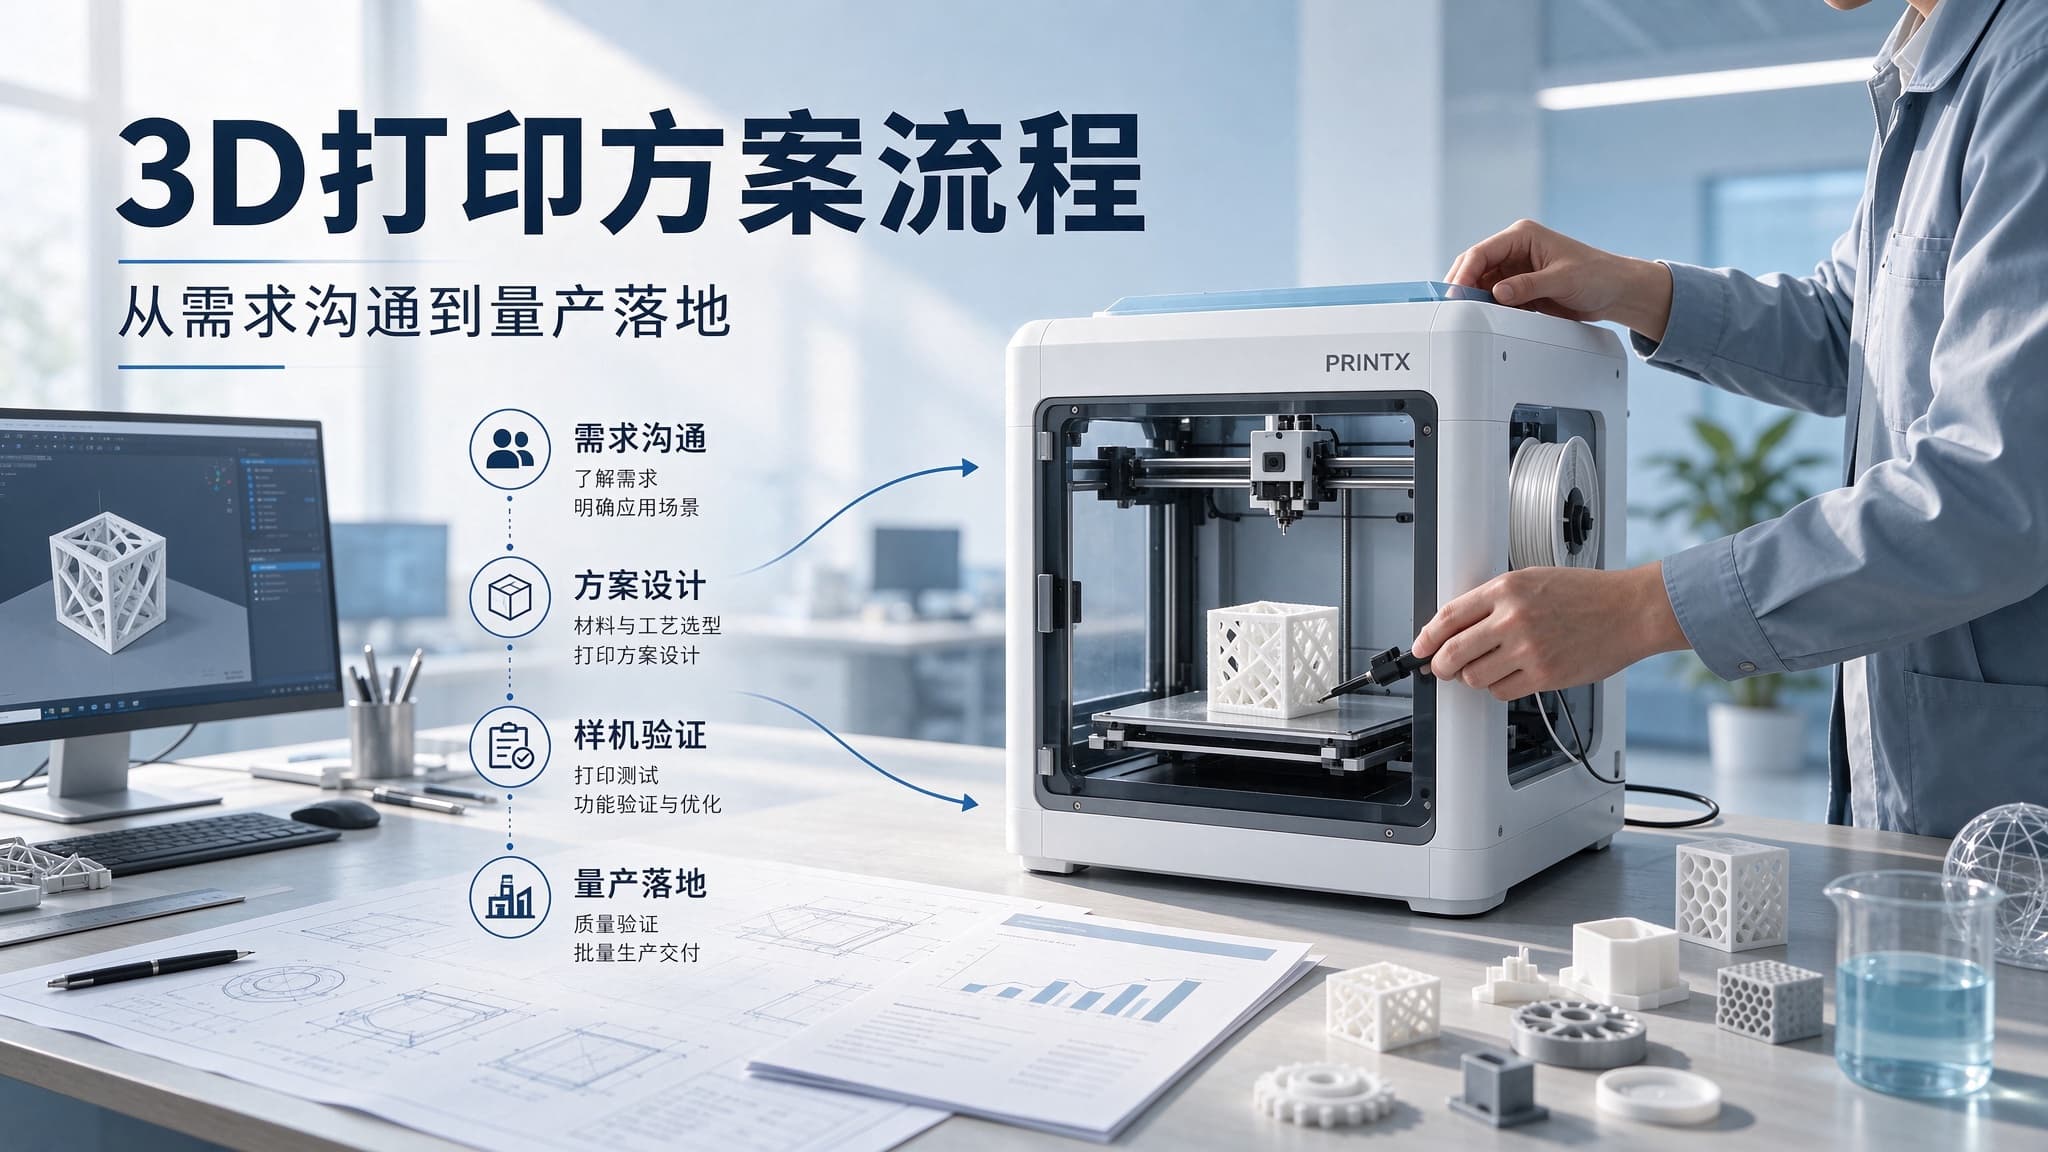
热管理的第一道决策在喷嘴,但真正的难点在材料路径。喷嘴材质选择取决于目标耗材:黄铜导热快、成本低,适合PLA、ABS等常规材料,但打印碳纤维耗材约50小时后孔径就会明显磨损;不锈钢耐磨性提升十倍,代价是导热系数下降,需要把打印温度整体上调5到10摄氏度来补偿。虎克技术方案的价值不在于替客户决定用哪种喷嘴,而在于把喷嘴选型与后续的加热控温、材料路径设计作为一组关联参数来评估。渐缩式流道从进料口到喷嘴出口采用15到30度锥角过渡,比直角流道减少约四成流动阻力,这一设计配合加热块的温控策略调整,才能把堵头风险压到可接受的水平。加热块小型化是另一个关键取舍:体积缩减后热容量降低,升温速度可以从每秒5摄氏度提升到15摄氏度,温度波动控制在正负1摄氏度以内,但这对固件的PID参数整定提出了更高要求。虎克技术在嵌入式固件层面的经验,使得这种“硬件激进、软件兜底”的配置能够稳定落地,而不是在客户手里变成温度过冲的隐患。
材料路径的设计往往被低估,但它决定了热端方案能否兑现承诺。从挤出机齿轮到喷嘴出口,耗材经历的每一段路径都会影响最终出料一致性。直驱方案路径短、回抽响应快,对TPU等柔性材料几乎是唯一可行解;远程送料减轻了运动部件重量,但PTFE管内的间隙和摩擦会让回抽精度打折扣。虎克技术在整机方案设计中会把挤出机位置、喉管冷却结构和运动机构的加速度需求放在一起权衡,避免出现“热端选了高流量型号、挤出机却跟不上流量”的错配。喉管冷却尤其关键,全金属热端在PLA打印中如果散热不足,热蠕变会导致打印进行到一半突然堵料,而这类问题在短时测试中极难暴露,必须依靠方案设计阶段的散热余量预留来规避。
运动控制的选型,机架是第一道分水岭。铝型材加角块拼接的方案成本可控、装配门槛低,但刚性上限明确,适合中低速打印场景;如果目标产品需要较高的加速度和更少的振纹,型材截面和连接方式就需要升级。导轨的选择同样不是越贵越好:MGN系列在桌面级设备中应用成熟、成本适中,MGW系列刚性更好但价格和安装精度要求同步上升。虎克技术的思路是在机架和导轨的选型阶段就把打印平台的负载特性纳进来——如果采用可倾斜平台方案,平台本身的重量和重心分布会直接影响导轨的选型余量,这是传统笛卡尔框架方案不需要考虑的问题。
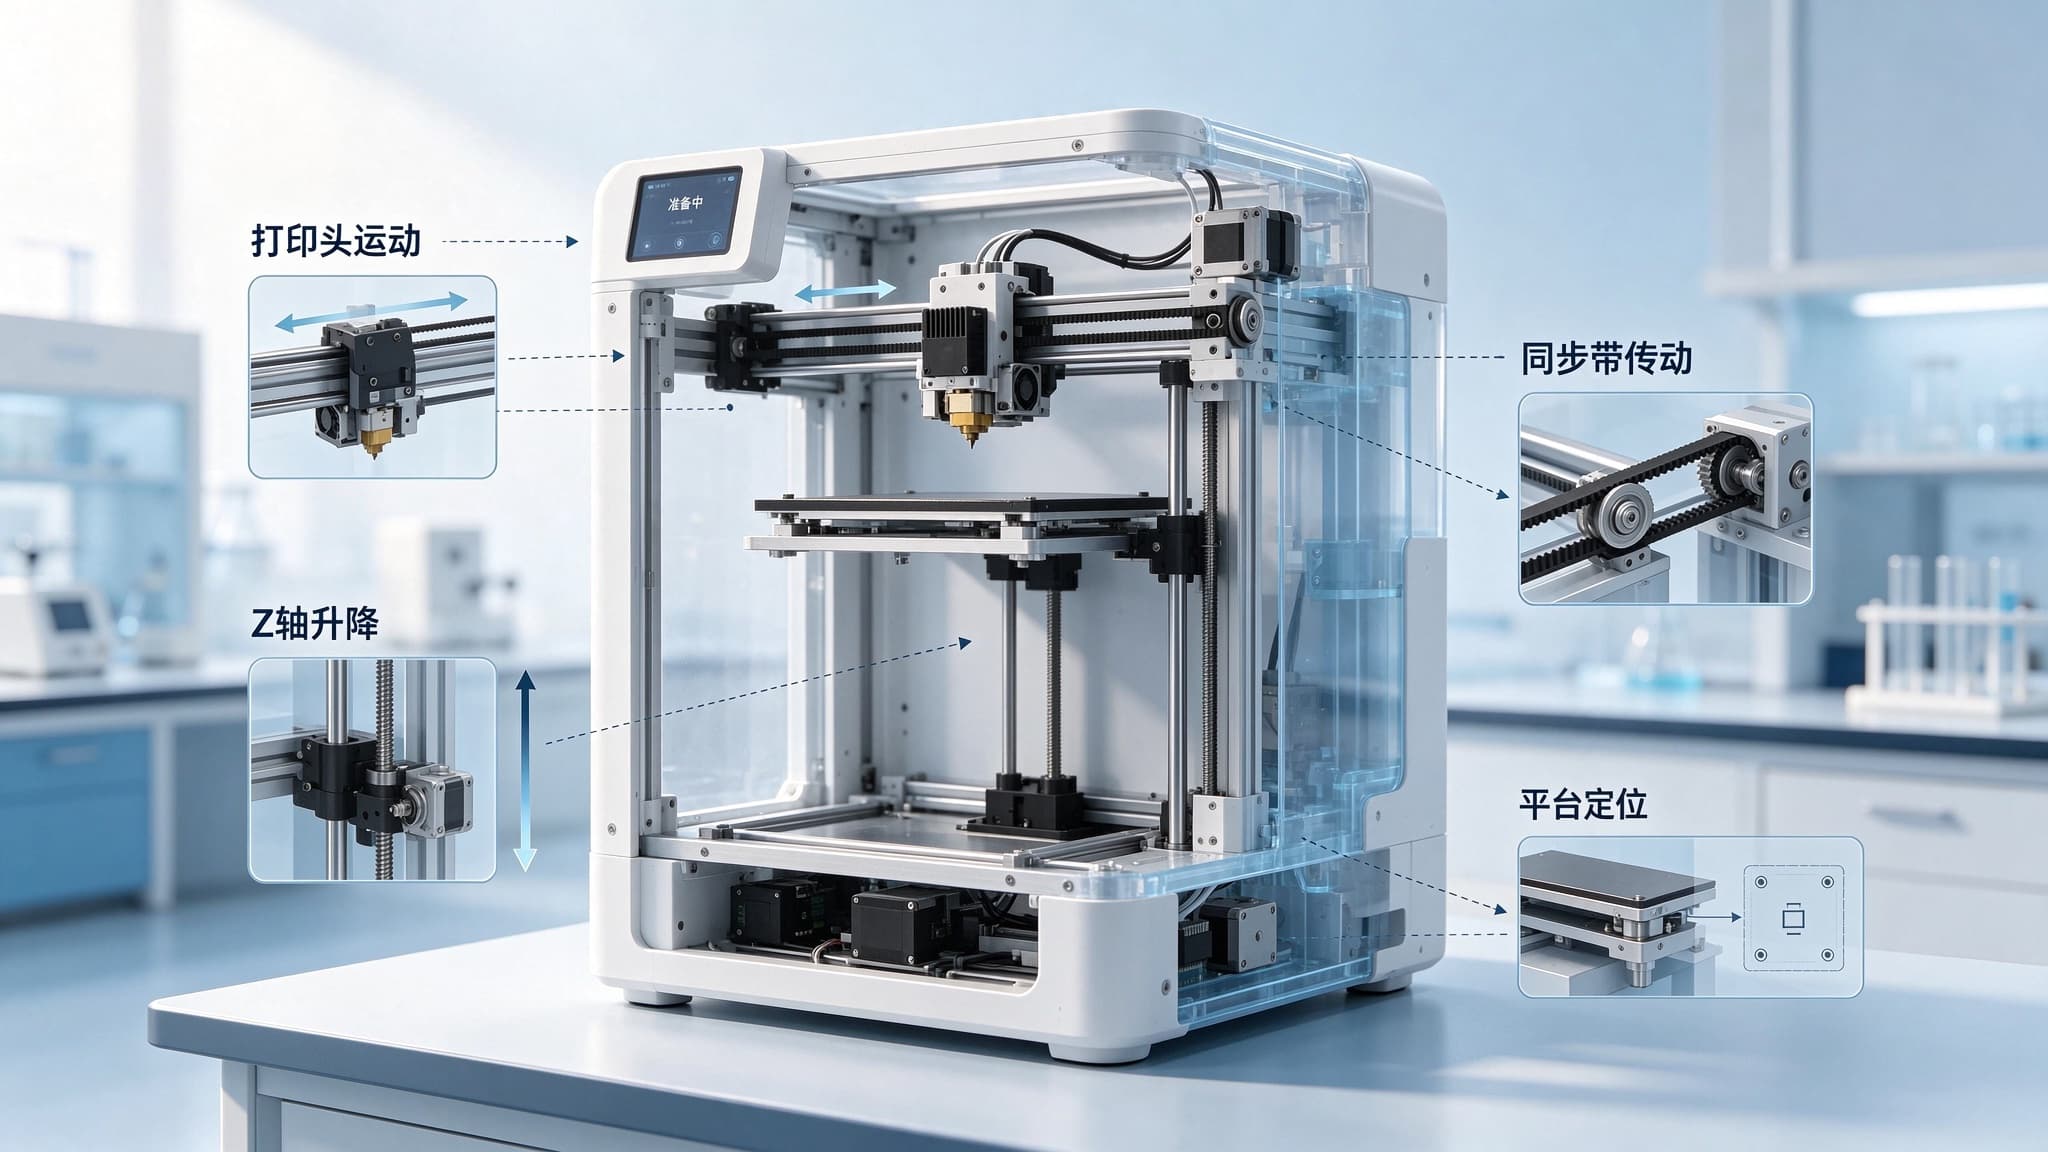
传动与平台的匹配,决定了打印精度的天花板。同步带传动成本低、速度快,但长期使用后的张紧度衰减会导致定位精度漂移;丝杠传动精度稳定、自锁性好,但速度上限和成本都更高。虎克技术在并联平台方案上的实践提供了一个额外视角:电推杆驱动的平台倾斜机构,其直线运动精度和重复定位能力直接决定了倾斜打印的实际效果。如果推杆的零位漂移没有在固件层面做补偿,平台倾斜角度就会出现累积误差,悬垂打印的改善效果大打折扣。调平环节同理,BLTouch类接触式探头对玻璃、PEI等非金属表面通用性好,电感式探头只对金属床有效但无运动部件、寿命更长。选型的判断依据应该是目标用户群的床面材质习惯,而不是探头本身的单价。
维护性是最容易被方案选型忽略的维度,却直接决定产品上市后的口碑成本。热端堵头后能否在不拆卸整个挤出机构的情况下完成清理,导轨润滑点是否在整机装配后仍然可达,平台调平螺丝的调节行程是否留有足够余量——这些细节在样机阶段可以被工程师的熟练操作掩盖,到了用户手里就会变成返修率和差评。虎克技术在方案交付时会把维护可达性作为设计评审的一项硬指标,而不是等客户反馈“用三个月就堵”之后再回头改结构。选3D打印机研发方案,本质上是在选一个能把热端、运动、固件、维护串成一条逻辑链的协作方。虎克技术的优势不在于某个单项参数做到极致,而在于让这些参数在整机上不互相拆台。
审核编辑 黄宇
 智讯达人